大型食品工厂整厂设备搬迁工程
2026/9/10 · 2 次浏览
详情内容
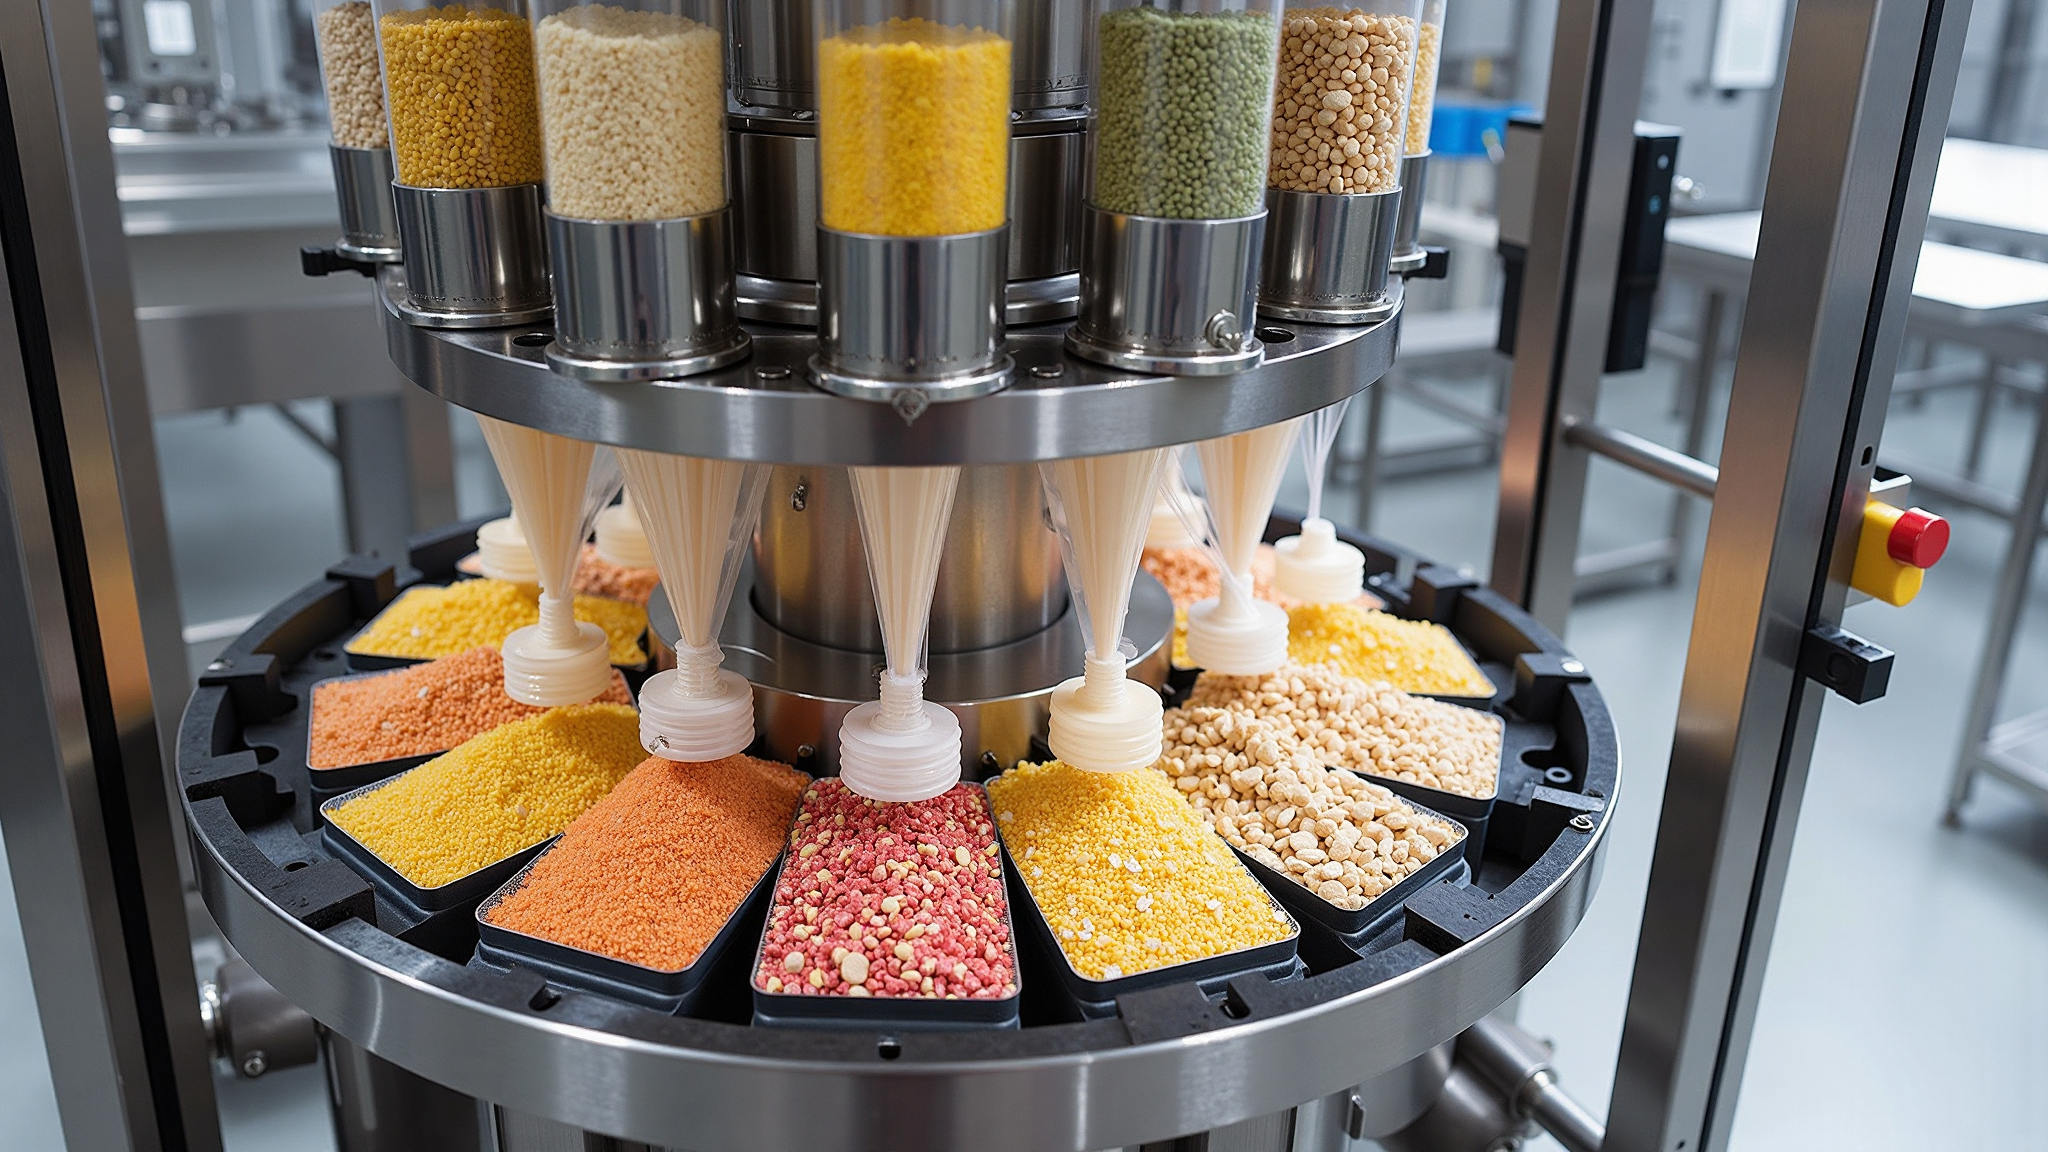
为某饮料企业完成整厂搬迁,包括吹瓶机、灌装机、杀菌设备、包装线等食品级设备的安全拆卸、清洁运输与快速复产安装
项目背景与挑战
某大型饮料生产企业因产能扩张需要,决定将原有生产基地的全部生产线整体搬迁至新建工业园区。项目涉及吹瓶机、灌装机、杀菌设备、包装线等数十台食品级核心设备的拆卸、运输与重新安装调试。整厂搬迁不同于普通设备搬运,食品行业对卫生标准、设备精度和复产时效有着极为严苛的要求——任何环节的疏漏都可能导致产线污染、精度偏差甚至停产损失。
面对这一复杂工程,我们首先需要回答一个核心问题:如何在保证设备安全与食品级洁净标准的前提下,以最短工期完成整厂搬迁并实现快速复产?
搬迁方案对比:自主搬迁 vs 专业工程团队
在项目启动阶段,客户内部曾讨论过两种搬迁路径:一是由企业内部设备科自行组织搬迁,二是委托专业的工厂搬迁工程团队。我们从五个关键维度进行了详细对比分析:
| 对比维度 | 自主搬迁 | 专业工程团队 |
|---|---|---|
| 拆卸专业性 | 缺乏大型设备拆卸经验,存在损坏风险 | 专业工具+十年以上经验,设备完好率≥99.5% |
| 食品级洁净保障 | 难以保证拆卸后的密封与清洁标准 | 全程无尘拆卸、清洁封装、GMP标准复位 |
| 运输安全保障 | 普通物流无法应对精密设备减震需求 | 气垫车运输+实时振动监测+保险全覆盖 |
| 工期控制 | 预估60-90天,且存在大量不可控因素 | 标准化流程45天完成,含3天缓冲期 |
| 综合成本 | 表面节省30%,但停产损失远超预期 | 总成本可控,停产时间缩短50%以上 |
工期与成本控制:分阶段实施策略
经过综合评估,客户最终选择了专业工程团队方案。我们将整个搬迁工程划分为四个阶段,每个阶段设定明确的里程碑和验收标准:
第一阶段:前期勘察与方案制定(7天)
技术团队进驻现场,对全部设备进行逐一编号、状态评估和拆卸方案编制。重点标注食品接触面材质、精密传感器位置、液压与气动管路走向,形成完整的设备档案。
第二阶段:设备拆卸与封装(15天)
按「先辅后主、先外后内」的原则有序拆卸。吹瓶机模具、灌装机阀体、杀菌设备温控探头等核心部件采用定制木箱+防震泡棉双层保护,所有管路口径统一封堵防止运输途中异物进入。
第三阶段:运输与就位(10天)
采用气垫减震车分批运输,每台设备配备GPS定位与振动传感器实时监控。新厂区地基预埋件提前按设备布局图施工到位,设备到场后直接吊装就位,省去二次搬运环节。
第四阶段:安装调试与复产验证(13天)
设备复位后进行管路连接、电气调试、空载试运行、负载试运行四步验证。灌装机灌装精度校准至±0.5ml以内,杀菌设备温度均匀性验证达标后,进行首批试生产并送检。
结论与建议
本次整厂搬迁项目最终在42天内全部完成,比合同约定提前3天,设备完好率100%,复产后首周产能即恢复至搬迁前的92%。对比自主搬迁方案,专业工程团队不仅将停产时间缩短了近一半,更避免了因设备损坏或污染导致的潜在损失——这些隐性成本往往远超搬迁服务费用本身。
对于有整厂搬迁需求的食品企业,我们建议:第一,尽早引入专业搬迁团队参与前期规划,设备拆卸方案与新厂区布局应同步设计;第二,重视食品级洁净标准的贯穿执行,从拆卸到复位全程保持密封与清洁管控;第三,预留合理的缓冲期应对不可预见因素,但不宜过长以免增加停产损失。整厂搬迁是一项系统工程,专业的事交给专业的人,才是成本最优解。